
⚙️ Warum Magnesium – Leichtbau mit 1,74 g/cm³ Dichte#
Magnesium ist mit einer Dichte von 1,74 g/cm³ etwa 33 % leichter als Aluminium und rund 75 % leichter als Stahl. Genau deshalb ist der Magnesium-Hochdruckguss (HPDC) das bevorzugte Verfahren, wenn Gewicht entscheidet – von Elektrofahrzeugen (EV) über Elektronikgehäuse bis hin zu Industriekomponenten.
Vergleichen Sie Magnesium- und Aluminiumdruckguss, um zu verstehen, warum viele Kunden zur Gewichtsreduzierung durch Werkstoffwechsel wechseln.
🔬 Magnesiumlegierungen – AZ91D und AM60B#
Wir vergießen primär zwei bewährte Gusslegierungen:
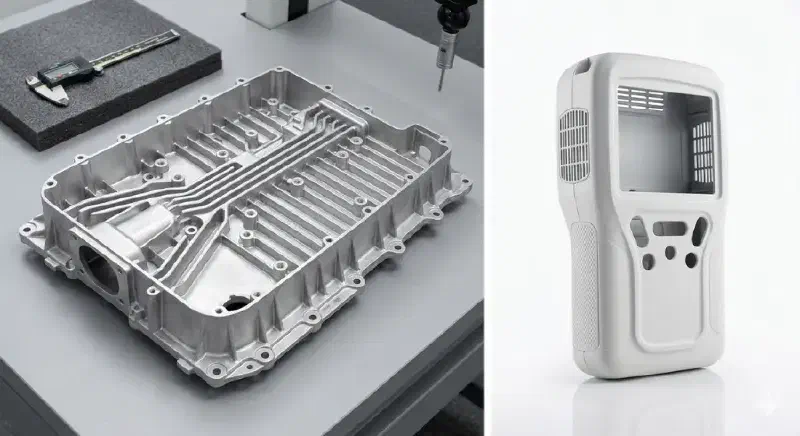
- AZ91D: Hohe Festigkeit und sehr gute Korrosionsbeständigkeit – ideal für Elektronikgehäuse und Strukturbauteile mit dünnen Wänden.
- AM60B: Höhere Duktilität und Schlagfestigkeit – bevorzugt für sicherheitsrelevante Automobilbauteile.
- Weitere Legierungen: Werden im DFM-Prozess projektspezifisch bewertet; sie sind keine bestätigten Standardwerkstoffe.
| Legierung | Dichte (g/cm³) | Festigkeit | Duktilität | Typische Anwendung |
|---|---|---|---|---|
| AZ91D | ~1,81 | Hoch | Moderat | Gehäuse, Elektronik, Strukturteile |
| AM60B | ~1,79 | Moderat | Hoch | Crash-/Sicherheitsbauteile |
| Weitere Legierungen | – | – | – | Nur projektspezifische DFM-Bewertung, kein Standardwerkstoff |
🏭 HPDC-Prozess & Ausstattung (400T–3000T)#
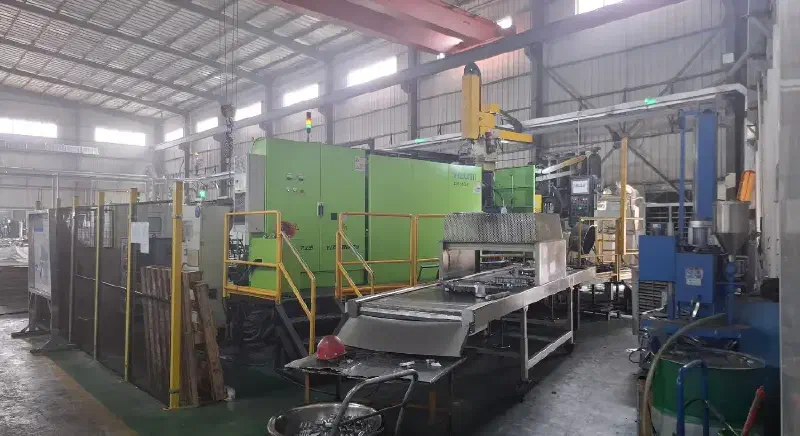
Für das Programm steht ein 400T–3000T-HPDC-Maschinenbereich zur Verfügung, ergänzt um CNC-Nachbearbeitung. Schutzgasatmosphäre und sicherer Umgang mit Schmelze und Spänen sind allgemeine industrielle Sicherheitspraktiken für Magnesium. Fließpfad- und DFM-Analysen erfolgen bereits in der Angebotsphase; siehe Fertigungskapazität.
| Parameter | Spezifikation |
|---|---|
| Schließkraftbereich | 400 Tonnen bis 3000 Tonnen |
| Wandstärke | Ca. 1,0–1,2 mm, projektabhängig (Werkstoff, Geometrie, Fließweg) |
| Lineare Toleranz | ±0,01 mm an definierten Merkmalen unter geeigneten Nachbearbeitungsbedingungen, projektabhängig |
| Oberflächenfinish | Projektabhängig; bestätigte Verfahren: Strahlen und Eloxieren |
🧯 Konstruktionshinweise – Sicherheit & Korrosion#
Magnesium erfordert spezifische Konstruktungsregeln. Wir begleiten Sie bei:
- Brandschutz & Handling: Schutzgasatmosphäre und sichere Handhabung von Schmelze und Spänen sind allgemeine industrielle Sicherheitspraktiken, die im Projekt mit dem Lieferanten abzustimmen sind.
- Dünnwandigkeit: Ca. 1,0–1,2 mm sind ein projektabhängiger Richtwert; Fräszonen und Verstärkungen werden werkzeugseitig geplant.
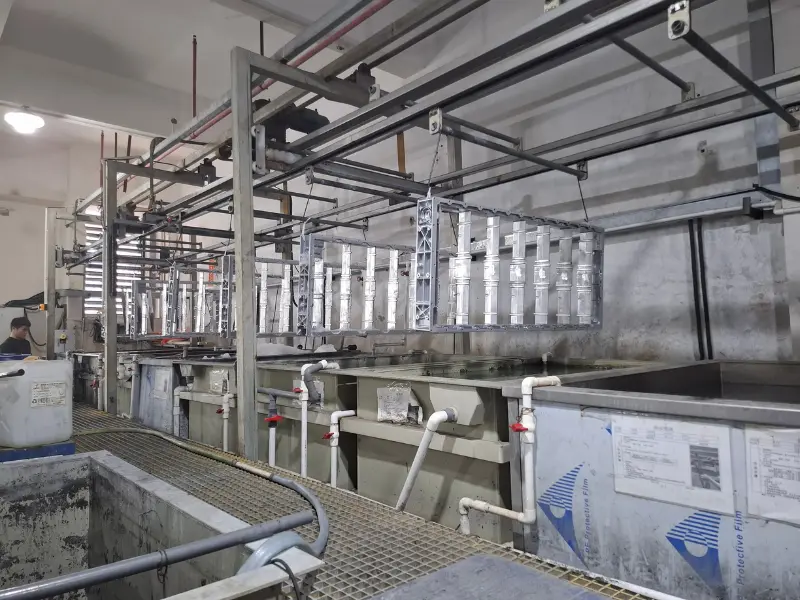
- Korrosionsschutz: Blankes Magnesium ist nicht ohne weiteres korrosionsbeständig. Strahlen und Eloxieren sind bestätigte Verfahren; MAO-Beschichtung, Konversionsschichten und E-Coating sind allgemeine Industrieoptionen, die projektspezifisch auf Eignung und Verfügbarkeit zu prüfen sind – ergänzt durch konstruktive Maßnahmen gegen Kontaktkorrosion.
🛡️ Qualität & Prüfung#
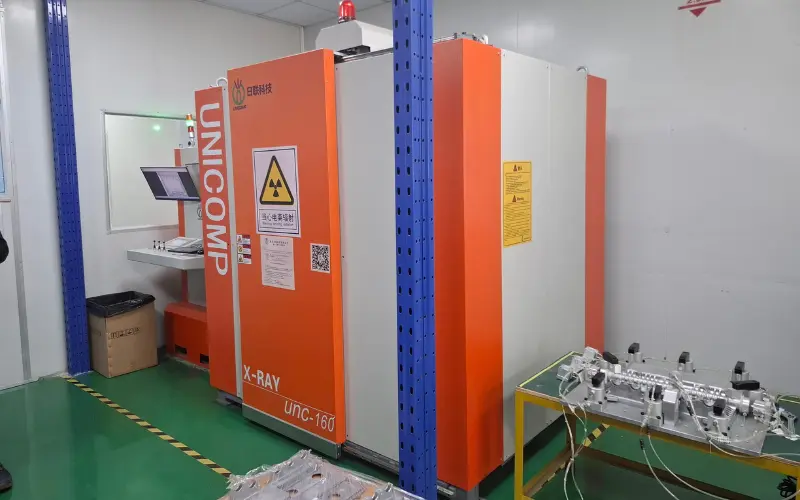
Prüfmerkmale, Messverfahren, Stichprobenumfang und Dokumentation werden projektspezifisch im Angebot festgelegt; Erstmusterprüfung, PPAP-Dokumentation und CMM-gestützte Prüfung sind Beispiele für einen zu vereinbarenden Umfang. Kingship arbeitet nach vereinbarten Projektanforderungen; für IATF 16949 und ISO 9001 wird keine aktuelle Zertifikatsgültigkeit beansprucht.
🚗 Anwendungen#
| Bereich | Beispielkomponenten |
|---|---|
| Automotive & EV | Strukturtraeger, Batteriegehäuse, Konsolen, Träger |
| Elektronik / 3C | Gehäuse, Kühlkörper, Leichtbauteile |
| Industrie | Handhabung, Gehäuse, Tragstrukturen |
⚖️ Magnesium vs. Aluminium – Gewicht#
| Merkmal | Magnesium (AZ91D) | Aluminium (A357) |
|---|---|---|
| Dichte | ~1,81 g/cm³ | ~2,68 g/cm³ |
| Gewicht je Volumen | ~33 % leichter | Referenz |
| Dämpfung | Sehr gut | Gut |
| Korrosionsschutz | Oberflächenbehandlung erforderlich | Eloxieren möglich |
Der direkte Vergleich: Magnesium vs. Aluminium Druckguss. Mehr über unseren Aluminium-Druckguss erfahren.
🌀 Hinweis: Thixomolding & Semi-Solid#
Für nochmals höhere Duktilität und dichte Gefüge bieten wir das Semi-Solid-Rheogießen (Rheocasting) als ergänzendes Verfahren an – ideal für bauteilkritische, dünnwandige Magnesiumteile.
📩 RFQ – Was wir für ein Angebot benötigen#
- 2D/3D-Zeichnungen (STEP, IGES oder PDF mit Toleranzen).
- Legierungswunsch (AZ91D, AM60B oder projektspezifisch).
- Stückzahl und Projektphase (Prototyp / Serie).
- Oberflächen- und Prüfanforderungen.
Bereit für Ihr Magnesium-Projekt?
Senden Sie Ihre 2D/3D-Zeichnungen für eine DFM-Analyse und ein formelles Angebot. Legierung, Wandstärke, Oberflächenbehandlung und Prüfumfang werden anhand Ihrer Anforderungen bestätigt.