
⚙️ Por qué el magnesio – Ligereza con densidad de 1,74 g/cm³#
El magnesio, con una densidad de 1,74 g/cm³, es aproximadamente 33 % más ligero que el aluminio y un 75 % más ligero que el acero. Por eso la fundición a presión de magnesio (HPDC) es el proceso preferido cuando el peso es crítico: desde vehículos eléctricos (EV) hasta carcasas electrónicas e industriales.
Compare la fundición de magnesio y aluminio para entender por qué muchos clientes optan por la reducción de peso mediante cambio de material.
🔬 Aleaciones de magnesio – AZ91D y AM60B#
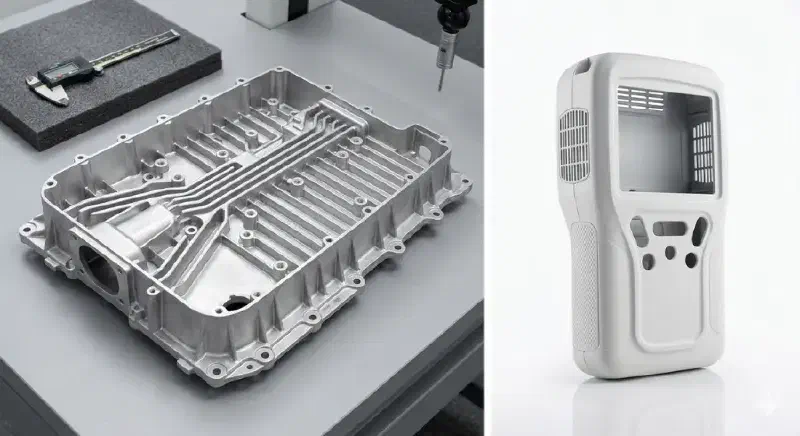
Fundimos principalmente dos aleaciones de uso probado:
- AZ91D: alta resistencia y excelente resistencia a la corrosión – ideal para carcasas electrónicas y estructuras de pared delgada.
- AM60B: mayor ductilidad y tenacidad al impacto – preferida para piezas de seguridad automotriz.
- Otras aleaciones: se evalúan en el DFM según requisitos específicos del proyecto; no son materiales estándar confirmados.
| Aleación | Densidad (g/cm³) | Resistencia | Ductilidad | Aplicación típica |
|---|---|---|---|---|
| AZ91D | ~1,81 | Alta | Media | Carcasas, electrónica, estructuras |
| AM60B | ~1,79 | Media | Alta | Piezas de seguridad |
| Otras aleaciones | – | – | – | Solo evaluación DFM por proyecto, no material estándar |
🏭 Proceso HPDC y equipo (400T–3000T)#
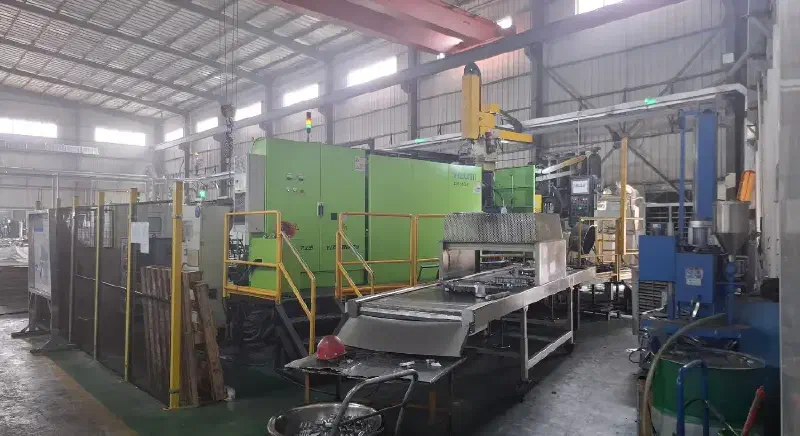
El programa dispone de un rango de máquinas HPDC 400T–3000T, complementado con postmecanizado CNC. La atmósfera de gas protector y el manejo seguro de fundición y virutas son prácticas industriales generales del magnesio. El análisis de flujo y DFM se realiza desde la fase de cotización; consulte la capacidad de fabricación.
| Parámetro | Especificación |
|---|---|
| Rango de fuerza de cierre | 400 toneladas a 3000 toneladas |
| Espesor de pared | Aprox. 1,0–1,2 mm, según proyecto (aleación, geometría, distancia de flujo) |
| Tolerancia lineal | ±0,01 mm en cotas definidas bajo condiciones adecuadas de postmecanizado, según proyecto |
| Acabado superficial | Según proyecto; procesos confirmados: granallado y anodizado |
🧯 Consideraciones de diseño – Seguridad y corrosión#
El magnesio exige reglas de diseño específicas. Le acompañamos en:
- Protección contra incendio y manejo: la atmósfera de gas protector y el manejo seguro de fundición y virutas son prácticas industriales generales que se acuerdan con el proveedor en cada proyecto.
- Paredes delgadas: aprox. 1,0–1,2 mm como guía dependiente del proyecto; zonas de mecanizado y refuerzos planificados a nivel de molde.
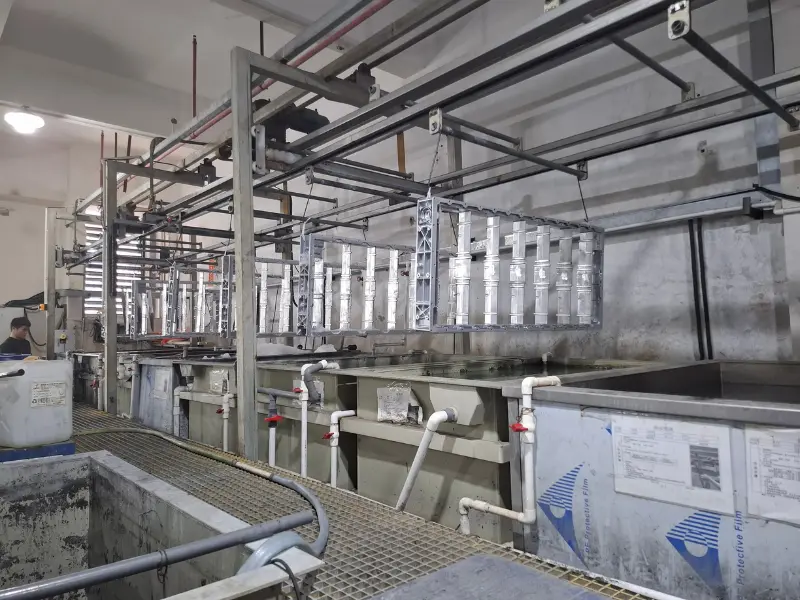
- Protección anticorrosión: el magnesio sin tratar no debe considerarse resistente a la corrosión. Granallado y anodizado son procesos confirmados; el recubrimiento MAO, las capas de conversión y el E-Coating son opciones generales del sector a evaluar por proyecto, junto con medidas de diseño contra la corrosión por contacto.
🛡️ Calidad y ensayos#
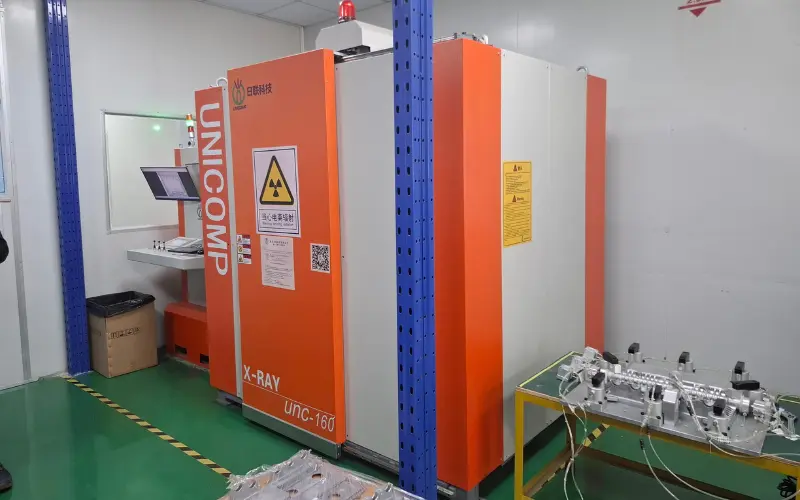
Las características de inspección, el método de medida, el muestreo y la documentación se definen por proyecto en la oferta; primer artículo, documentación PPAP y verificación CMM son ejemplos de alcance a acordar. Kingship trabaja según los requisitos acordados del proyecto; no se declara vigencia actual de IATF 16949 ni ISO 9001.
🚗 Aplicaciones#
| Sector | Ejemplos de componentes |
|---|---|
| Automoción y EV | Travesaños, carcasas de batería, consolas |
| Electrónica / 3C | Carcasas, disipadores, piezas ligeras |
| Industria | Manipulación, envolventes, estructuras |
⚖️ Magnesio vs. Aluminio – Peso#
| Característica | Magnesio (AZ91D) | Aluminio (A357) |
|---|---|---|
| Densidad | ~1,81 g/cm³ | ~2,68 g/cm³ |
| Peso por volumen | ~33 % más ligero | Referencia |
| Amortiguación | Muy buena | Buena |
| Protección anticorrosión | Tratamiento superficial necesario | Anodizado posible |
Comparación directa: magnesio vs. aluminio en fundición a presión. Conozca también nuestra fundición de aluminio a presión.
🌀 Nota: Thixomolding y Semi-Solid#
Para ductilidad y estructura aún más densas, ofrecemos el Semi-Solid Rheocasting como proceso complementario – ideal para piezas de magnesio críticas y de pared delgada.
📩 RFQ – Qué necesitamos para cotizar#
- Planos 2D/3D (STEP, IGES o PDF con tolerancias).
- Aleación deseada (AZ91D, AM60B o específica del proyecto).
- Cantidad y fase (prototipo / serie).
- Requisitos de superficie y ensayos.
¿Listo para su proyecto de magnesio?
Envíe sus planos 2D/3D para una revisión DFM y una cotización formal. Aleación, espesor de pared, tratamiento superficial y alcance de inspección se confirman según sus requisitos.