
⚙️ Pourquoi le magnésium – Allègement avec une densité de 1,74 g/cm³#
Le magnésium, d’une densité de 1,74 g/cm³, est environ 33 % plus léger que l’aluminium et 75 % plus léger que l’acier. Voilà pourquoi le moulage sous pression du magnésium (HPDC) est le procédé privilégié quand le poids compte : des véhicules électriques (VE) aux boîtiers électroniques et industriels.
Comparez le magnésium et l’aluminium en moulage pour comprendre pourquoi nombre de clients choisissent la réduction de poids par changement de matériau.
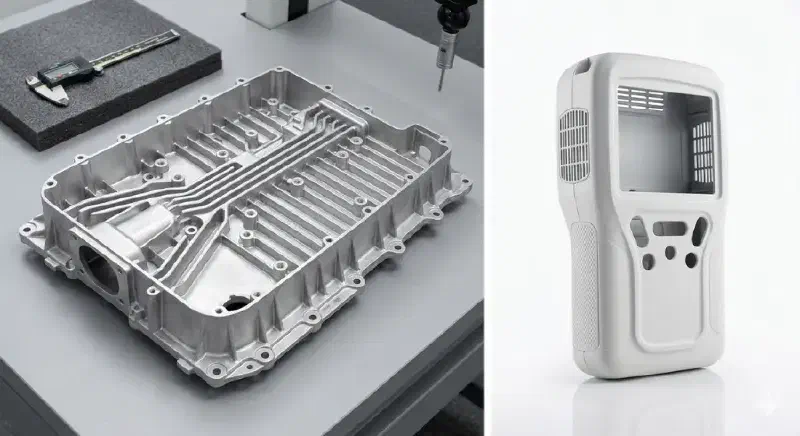
🔬 Alliages de magnésium – AZ91D et AM60B#
Nous coulons principalement deux alliages éprouvés :
- AZ91D: haute résistance et excellente résistance à la corrosion – idéal pour boîtiers électroniques et structures à paroi mince.
- AM60B: ductilité et résilience supérieures – privilégié pour les pièces de sécurité automobile.
- Autres alliages : évalués en DFM selon les exigences du projet ; aucun autre alliage n’est confirmé en standard.
| Alliage | Densité (g/cm³) | Résistance | Ductilité | Application typique |
|---|---|---|---|---|
| AZ91D | ~1,81 | Haute | Modérée | Boîtiers, électronique, structures |
| AM60B | ~1,79 | Modérée | Haute | Pièces de sécurité |
| Autres alliages | – | – | – | Évaluation DFM par projet uniquement, pas de matériau standard |
🏭 Procédé HPDC et équipement (400T–3000T)#
Le programme dispose d’une plage de machines HPDC 400T–3000T, complétée par l’usinage CNC secondaire. L’atmosphère de gaz protecteur et la manipulation sûre du bain et des copeaux sont des pratiques industrielles générales du magnésium. L’analyse de flux et DFM est réalisée dès la phase de devis ; voir la capacité de fabrication.
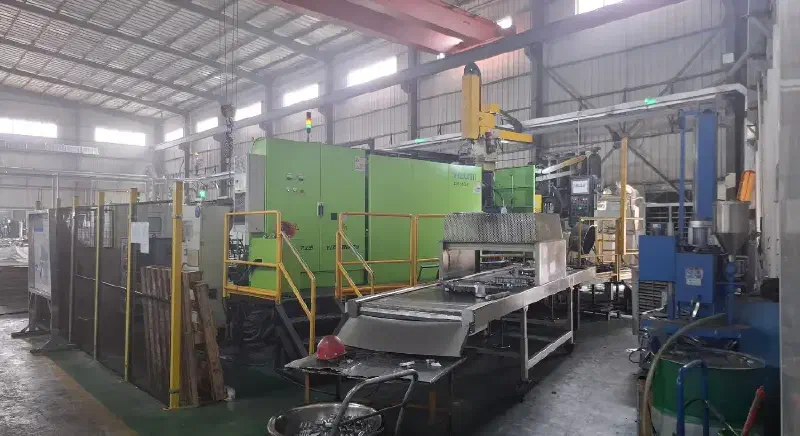
| Paramètre | Spécification |
|---|---|
| Plage de force de fermeture | 400 tonnes à 3000 tonnes |
| Épaisseur de paroi | Env. 1,0–1,2 mm, selon le projet (alliage, géométrie, distance d’écoulement) |
| Tolérance linéaire | ±0,01 mm sur caractéristiques définies, en conditions de reprise adaptées, selon le projet |
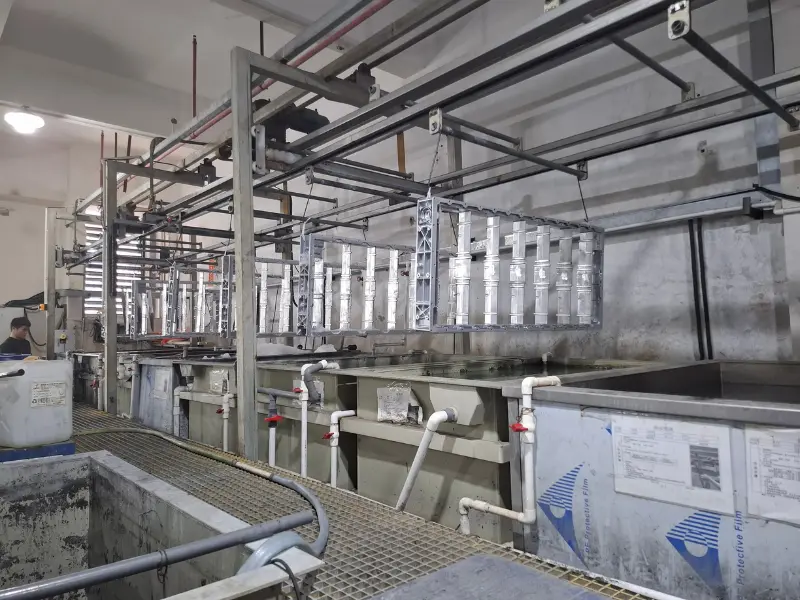
| Finition de surface | Selon le projet ; procédés confirmés : grenaillage et anodisation |
🧯 Conception – Sécurité et corrosion#
Le magnésium impose des règles de conception spécifiques. Nous vous accompagnons sur :
- Sécurité incendie et manutention : l’atmosphère de gaz protecteur et la manipulation sûre du bain et des copeaux sont des pratiques industrielles générales à convenir avec le fournisseur pour chaque projet.
- Parois minces : env. 1,0–1,2 mm à titre de repère dépendant du projet ; zones d’usinage et renforts planifiés au niveau de l’outillage.
- Protection anticorrosion : le magnésium nu ne doit pas être réputé résistant à la corrosion. Le grenaillage et l’anodisation sont des procédés confirmés ; le revêtement MAO, les couches de conversion et l’E-Coating sont des options générales du secteur à évaluer par projet, avec des mesures de conception contre la corrosion par contact.
🛡️ Qualité et essais#
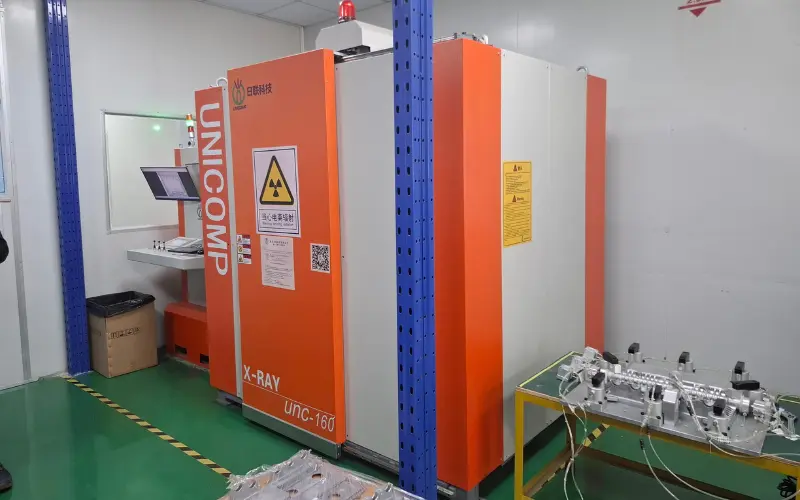
Les caractéristiques contrôlées, la méthode de mesure, l’échantillonnage et la documentation sont définis par projet au devis ; premier article, documentation PPAP et vérification CMM sont des exemples de périmètre à convenir. Kingship travaille selon les exigences convenues du projet ; aucune validité actuelle des certificats IATF 16949 ou ISO 9001 n’est revendiquée.
🚗 Applications#
| Domaine | Exemples de composants |
|---|---|
| Automobile et VE | Traverses, boîtiers de batterie, consoles |
| Électronique / 3C | Boîtiers, dissipateurs, pièces légères |
| Industrie | Manutention, enveloppes, structures |
⚖️ Magnésium vs. Aluminium – Poids#
| Caractéristique | Magnésium (AZ91D) | Aluminium (A357) |
|---|---|---|
| Densité | ~1,81 g/cm³ | ~2,68 g/cm³ |
| Poids par volume | ~33 % plus léger | Référence |
| Amortissement | Très bon | Bon |
| Protection anticorrosion | Traitement de surface nécessaire | Anodisation possible |
Comparaison directe : magnésium vs. aluminium en moulage. Découvrez aussi notre moulage sous pression d’aluminium.
🌀 Note : Thixomolding et Semi-Solid#
Pour une ductilité et une structure encore plus denses, nous proposons le Semi-Solid Rheocasting comme procédé complémentaire – idéal pour les pièces magnésium critiques à paroi mince.
📩 RFQ – Ce dont nous avons besoin pour chiffrer#
- Plans 2D/3D (STEP, IGES ou PDF avec tolérances).
- Alliage souhaité (AZ91D, AM60B ou spécifique au projet).
- Quantité et phase (prototype / série).
- Exigences de surface et d’essais.
Prêt pour votre projet magnésium ?
Envoyez vos plans 2D/3D pour une revue DFM et un devis formel. L'alliage, l'épaisseur de paroi, le traitement de surface et le périmètre de contrôle sont confirmés selon vos exigences.