
⚙️ Perché il magnesio – Alleggerimento con densità di 1,74 g/cm³#
Il magnesio, con densità di 1,74 g/cm³, è circa 33 % più leggero dell’alluminio e il 75 % più leggero dell’acciaio. Ecco perché la pressofusione del magnesio (HPDC) è il processo preferito quando il peso è critico: dai veicoli elettrici (EV) ai contenitori elettronici e industriali.
Confronta la pressofusione di magnesio e alluminio per capire perché molti clienti scelgono la riduzione di peso tramite cambio materiale.
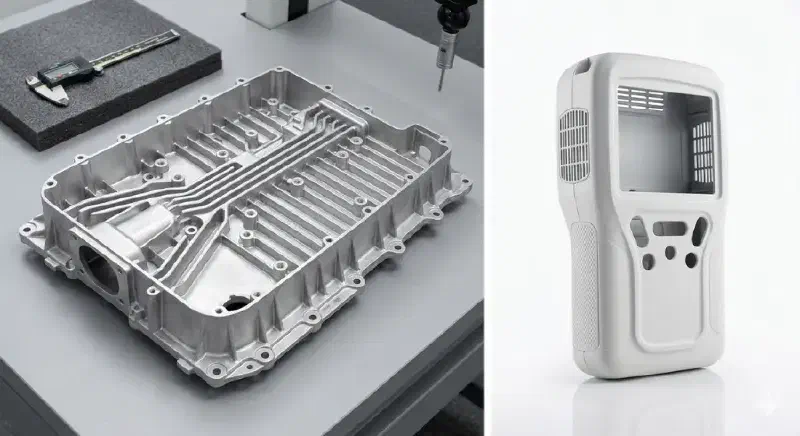
🔬 Leghe di magnesio – AZ91D e AM60B#
Fondiamo principalmente due leghe collaudate:
- AZ91D: alta resistenza e ottima resistenza alla corrosione – ideale per alloggiamenti elettronici e strutture a parete sottile.
- AM60B: maggiore duttilità e tenacità d’urto – preferita per componenti di sicurezza automobilistici.
- Altre leghe: valutate in DFM in base alle esigenze del progetto; non sono materiali standard confermati.
| Lega | Densità (g/cm³) | Resistenza | Duttilità | Applicazione tipica |
|---|---|---|---|---|
| AZ91D | ~1,81 | Alta | Media | Alloggiamenti, elettronica, strutture |
| AM60B | ~1,79 | Media | Alta | Parti di sicurezza |
| Altre leghe | – | – | – | Solo valutazione DFM per progetto, non materiale standard |
🏭 Processo HPDC e attrezzature (400T–3000T)#
Il programma dispone di un range di macchine HPDC 400T–3000T, completato dalla lavorazione CNC secondaria. L’atmosfera di gas protettivo e la gestione sicura di bagno e trucioli sono pratiche industriali generali del magnesio. L’analisi di flusso e DFM avviene fin dalla fase di preventivo; vedi la capacità produttiva.
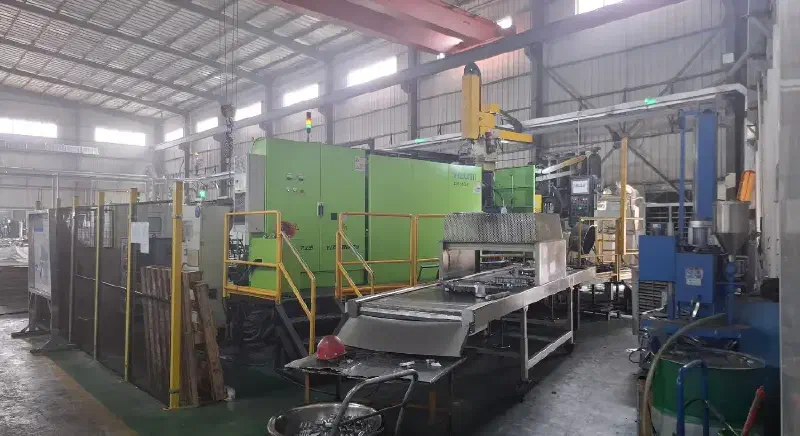
| Parametro | Specifica |
|---|---|
| Campo di forza di chiusura | 400 tonnellate a 3000 tonnellate |
| Spessore parete | Circa 1,0–1,2 mm, in base al progetto (lega, geometria, distanza di flusso) |
| Tolleranza lineare | ±0,01 mm su caratteristiche definite, in adeguate condizioni di post-lavorazione, in base al progetto |
| Finitura superficiale | In base al progetto; processi confermati: sabbiatura e anodizzazione |
🧯 Considerazioni di progettazione – Sicurezza e corrosione#
Il magnesio richiede regole di progettazione specifiche. Ti supportiamo su:
- Protezione antincendio e maneggio: l’atmosfera di gas protettivo e la gestione sicura di bagno e trucioli sono pratiche industriali generali da concordare con il fornitore per ogni progetto.
- Pareti sottili: circa 1,0–1,2 mm come riferimento dipendente dal progetto; zone di fresatura e rinforzi pianificati a livello di stampo.
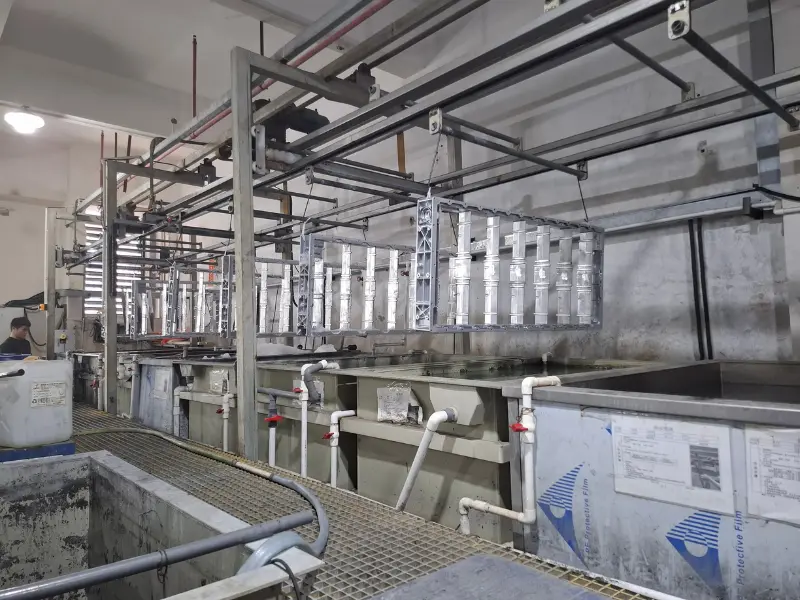
- Protezione dalla corrosione: il magnesio nudo non va considerato resistente alla corrosione. Sabbiatura e anodizzazione sono processi confermati; il rivestimento MAO, gli strati di conversione e l’E-Coating sono opzioni generali di settore da valutare per progetto, insieme a misure progettuali contro la corrosione da contatto.
🛡️ Qualità e prove#
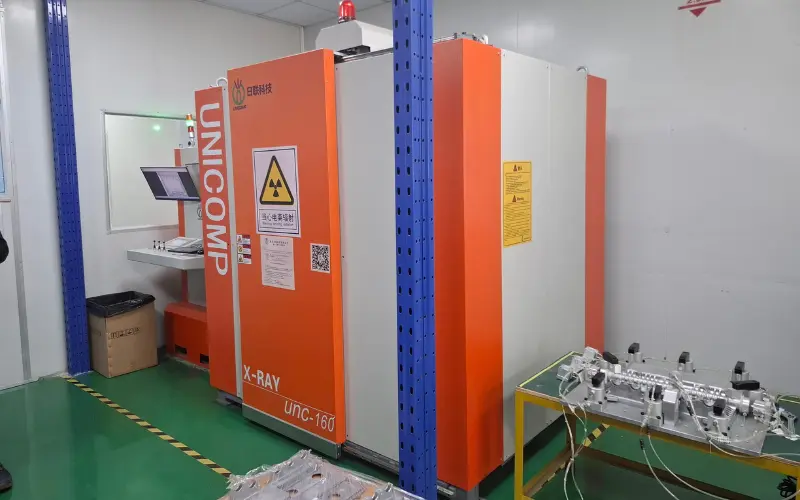
Le caratteristiche da controllare, il metodo di misura, il campionamento e la documentazione si definiscono per progetto in offerta; primo articolo, documentazione PPAP e verifica CMM sono esempi di ambito da concordare. Kingship opera secondo i requisiti concordati del progetto; non si dichiara validità attuale dei certificati IATF 16949 o ISO 9001.
🚗 Applicazioni#
| Settore | Esempi di componenti |
|---|---|
| Automotive ed EV | Traversine, alloggiamenti batteria, console |
| Elettronica / 3C | Alloggiamenti, dissipatori, parti leggere |
| Industria | Movimentazione, involucri, strutture |
⚖️ Magnesio vs. Alluminio – Peso#
| Caratteristica | Magnesio (AZ91D) | Alluminio (A357) |
|---|---|---|
| Densità | ~1,81 g/cm³ | ~2,68 g/cm³ |
| Peso per volume | ~33 % più leggero | Riferimento |
| Smorzamento | Molto buono | Buono |
| Protezione anticorrosione | Trattamento superficiale necessario | Anodizzazione possibile |
Confronto diretto: magnesio vs. alluminio in pressofusione. Scopri anche la nostra pressofusione di alluminio.
🌀 Nota: Thixomolding e Semi-Solid#
Per duttilità e struttura ancora più dense, offriamo il Semi-Solid Rheocasting come processo complementare – ideale per parti critiche in magnesio a parete sottile.
📩 RFQ – Cosa serve per un preventivo#
- Disegni 2D/3D (STEP, IGES o PDF con tolleranze).
- Lega desiderata (AZ91D, AM60B o specifica del progetto).
- Quantità e fase (prototipo / serie).
- Requisiti di superficie e prove.
Pronto per il tuo progetto in magnesio?
Invia i tuoi disegni 2D/3D per una revisione DFM e un preventivo formale. Lega, spessore parete, trattamento superficiale e ambito di controllo vengono confermati in base alle tue esigenze.