
マグネシウムダイカストの合金選定と量産設計:AZ91D / AM60B の使い分け#
マグネシウムダイカストは、軽量化が設計要件の中核にある部品で比較検討される高圧ダイカスト(HPDC)工法です。本ページでは調達・設計の担当者向けに、AZ91D と AM60B の選定、ホットチャンバー方式と湯流れの関係、薄肉・抜き勾配の設計、腐食対策、切削との整合、寸法・検査要件の取り決め、そして見積依頼までを実務順に整理します。記載する数値は一般物性または案件依存の目安であり、確定値は図面と DFM レビューで個別に扱います。マグネシウムとアルミニウムのダイカスト比較や材料変更による軽量化も併せてご参照ください。
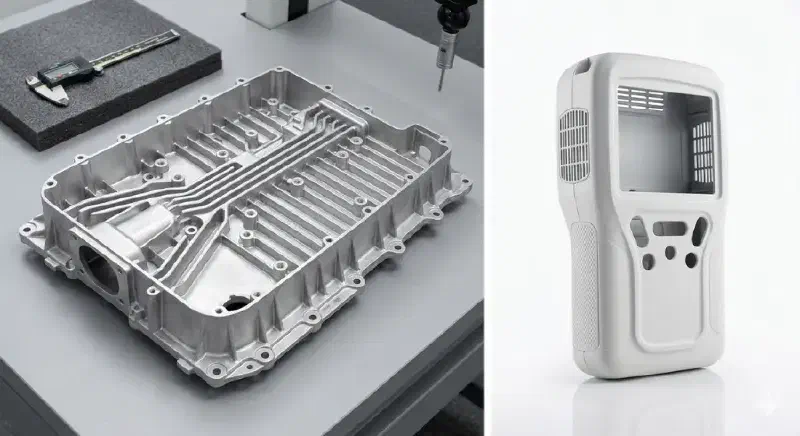
軽量化の判断基準と適用領域#
マグネシウムの密度は約 1.74 g/cm³ で、アルミニウム系に比べて体積あたりの重量を抑えられるのが一般的な物性です。ただし軽量化の可否は密度だけで決まらず、比強度、剛性、放熱性、電磁シールド性(EMI)、振動減衰性、そして使用環境での腐食対策を総合して判断します。たとえば電子機器の筐体では薄肉化による軽量と、放熱・シールドの両立が争点になり、構造部品では比強度と衝撃時の挙動が優先されます。アルミニウムの代表的なダイカスト合金である A357 と比較する場合も、「どちらが軽いか」ではなく、必要な剛性を満たす肉厚と重量、表面処理の要否、組立界面まで含めて評価するのが実務的です。重量の利点がコストや防食設計の負担を上回るかを、部品要求から逆算して確認します。
| 比較軸 | マグネシウム(AZ91D / AM60B) | アルミニウム(比較参考: A357) |
|---|---|---|
| 密度の目安 | 約 1.74 g/cm³(一般物性) | 約 2.68 g/cm³(一般物性) |
| 体積あたり重量 | 相対的に軽い | 基準 |
| 比強度・軽量化 | 薄肉設計と相性が良い | 剛性・熱伝導に強み |
| 放熱性・電磁シールド性 | 筐体で有利に働く場合がある | 用途に応じて選定 |
| 腐食・表面処理 | 処理を前提に検討 | 処理を前提に検討 |
AZ91D と AM60B の選定#
本ページで扱うマグネシウム合金は AZ91D と AM60B の 2 銘柄です。AZ91D はアルミニウム含有量が多く鋳造性と強度に優れ、湯流れが要求される薄肉の筐体・電子機器ハウジング・構造リブに向きます。一方 AM60B は延性と衝撃吸収性に重心があり、変形を許容しながらエネルギーを吸収したいステアリング骨格などの安全部品で選ばれます。選定は「強度が高い方」ではなく、部品に求められる破壊形態、ねじ締結部の局所応力、落下・衝撃の有無、後加工の量から逆算します。AZ91D の特性とAM60B の特性を踏まえ、図面の要求事項と照合して案件ごとに確定します。両合金とも鋳造ままの寸法と後加工の取り合いを図面で詰める必要があり、湿潤環境で使う場合は表面処理の適合も合わせて確認します。
| 選定軸 | AZ91D | AM60B |
|---|---|---|
| 合金系の特徴 | Al 含有が多く鋳造性・強度重視 | 延性・衝撃吸収を重視 |
| 湯流れ・薄肉充填 | 良好で薄肉筐体に適合 | 比較的良好だが形状依存 |
| 伸び・靭性 | 相対的に小さい | 相対的に大きい |
| 想定される用途 | 筐体、電子ハウジング、構造リブ | ステアリング骨格、安全部品 |
| 選定の決め手 | 寸法安定性・量産性 | 衝撃時の変形許容 |
ホットチャンバー/コールドチャンバーと湯流れ#
マグネシウム HPDC では、溶解・保持部と加圧プランジャー機構が一体化したホットチャンバー方式がサイクル短縮と酸化抑制の点で一般的に用いられ、比較的大型品や条件によってはコールドチャンバー方式が検討されます。いずれも高速・高圧で溶湯をキャビティへ充填するため、ゲート位置、ランナー断面、オーバーフロー、ベントの設計が湯流れを左右します。湯流れが乱れるとガス巻き込みやひけ巣、湯じわが発生しやすく、薄肉部では充填末端の冷え込みが品質差として現れます。鋳造方案の段階で湯流れ・凝固解析と DFM レビューを通し、湯口と肉厚変化を整えることが量産安定化の近道です。半凝固領域を扱うレオキャスト/チクソモールディングは、充てん・組織の考え方が異なる補完工法として切り分けて検討します。
肉厚、抜き勾配、リブ・ボス設計#
薄肉化は軽量化に直結しますが、肉厚は一律に決められる値ではありません。目安として 1.0~1.2 mm を扱うことはありますが、達成可否は合金、部品形状、湯流れ距離、ゲート方案、投影面積、そして案件ごとの条件に依存し、図面と DFM レビューで個別に確認します。抜き勾配は離型抵抗と寸法精度の双方に関わり、リブは主肉厚に対して厚くしすぎるとひけ巣の原因になるため、付け根のフィレットと高さ・ピッチのバランスが要点です。ボスやねじ座は局所的な肉だまりになりやすく、ガス巻き込みと加工後のシール面品質にも影響します。金型・工具の検討と一体で、鋳造図と加工図の指示を分けて設計するのが実務的です。
| 設計パラメータ | 一般的な留意点 | 確定の考え方 |
|---|---|---|
| 最小肉厚 | 1.0~1.2 mm を目安として議論 | 材質・形状・湯流れ距離・案件条件に依存 |
| 抜き勾配 | 離型性と寸法精度のトレードオフ | 図面・金型方案ごとに設定 |
| リブ厚・フィレット | 主肉厚との比を抑えひけ巣を回避 | 形状ごとに DFM で確認 |
| ボス・ねじ座 | 肉だまり・ガス巻き込みに注意 | 加工取り代と合わせて設計 |
| 湯口・オーバーフロー | 充填末端の湯流れを確保 | 流動解析で案件ごとに検討 |
腐食対策と表面処理の制約#
マグネシウムは裸材のまま屋外や湿潤環境で使うことを前提にせず、必ず表面処理と異種金属との接触腐食対策をセットで設計します。耐食は素地単独の性質ではなく、化成処理、塗装、陽極酸化などの選択肢を使用環境、要求膜厚、導電性、締結相手の材質に応じて案件ごとに検討するのが一般的です。本ページで確認済みの工程はショットブラストと陽極酸化であり、それ以外の処理は業界一般の選択肢として案件ごとのレビュー対象になります。皮膜と素地の密着、ねじ部やシール面のマスキング、処理後の寸法変化も図面指示と検査範囲に反映します。とくに鉄や銅系の締結部品と接する箇所では、絶縁ワッシャやシール材で電位差腐食を抑える設計が実務上有効です。
| 処理オプション | 位置づけ | 案件ごとの検討事項 |
|---|---|---|
| ショットブラスト | 確認済み工程 | 面粗度・バリ取り範囲、後工程との順序 |
| 陽極酸化 | 確認済み工程 | 膜厚、寸法変化、シール面のマスキング |
| 化成処理 | 業界一般の選択肢 | 使用環境、導電性、廃液・法規制 |
| 塗装 | 業界一般の選択肢 | 密着性、色・膜厚、接触腐食との併用 |
| 異種金属接触の絶縁 | 設計上の対策 | 締結材質、ガスケット、液だまり排除 |
切削加工との整合:取り代と基準面#
マグネシウムダイカスト部品の機能面は、鋳造肌のままではなく後加工で仕上げるのが一般的です。シール面、軸受嵌合部、ねじ下穴、位置度が要求されるボス面などは、鋳造図に取り代(加工代)を、加工図に基準面と幾何公差を分けて指示します。鋳肌のうねり、合わせ面の段差、押出しピン跡を基準にすると公差が累積するため、基準 A・B・C を機能面側に置き、段取り替えを減らす治具計画が要点です。取り代は最小限にとどめつつ、鋳造方案上の肉厚や湯流れと矛盾しないように設定します。詳細な切削加工・基準設計は CNC ページで扱い、本ページでは合金・鋳造との界面に絞って整理しています。
マグネシウム切屑の安全取り扱い#
マグネシウムの切りくずや微粉は発火しやすく、いったん燃焼すると水との反応でかえって危険が増すため、金属火災としての取り扱いが産業安全上の一般知識になっています。具体的には、切りくずを乾燥状態で機械周りに堆積させない、鋭利な工具と適切な切削条件で厚みのある切りくずを形成する、定期的に回収して指定容器へ密閉保管する、といった管理が挙げられます。水溶性クーラントの使用可否や集塵・消火設備の扱いも、加工工程を組む際に確認すべき論点です。ここで述べるのは一般的な安全留意点であり、特定の設備や消火体制を保有すると表明するものではありません。実際の加工条件・安全計画は案件ごとに定義します。
寸法安定性と検査要件#
寸法・内部品質に関する要件は、図面と受入基準に基づいて案件ごとに定義し、量産を通じて管理します。後加工の対象部位では、適切な後加工条件のもとで ±0.01 mm の公差を狙える場合がありますが、達成できる値は部品形状、材質、加工工程と段取り、基準面の取り方、検査方法、そして案件固有の要求に左右され、図面および DFM レビューで確認するものであって、全ての部位に一律に適用される包括値ではありません。検査対象、測定箇所、頻度、初品・量産の記録範囲、提出文書の範囲も案件ごとに取り決めます。CMM や X 線、腐食・気密試験などの要否と範囲は、あらかじめ合意した品質計画に従って個別に設定します。
用途別の設計論点#
用途によって設計の優先順位は変わります。ノート PC やタブレットの筐体では、薄肉軽量化とヒンジ・ねじ座の局所剛性、そして放熱性と電磁シールド性(EMI)の両立が主眼になります。ステアリングホイール骨格のような安全部品では、衝撃時の変形許容と延性が重視され、合金選定は AM60B 寄りになります。カメラ筐体では外観面の湯じわ・ひけ巣抑制と、レンズマウントの位置精度・シール面の仕上げが争点です。EV 関連のバッテリーハウジングや電子制御ユニットでは、軽量化に加えて振動・熱サイクル下の寸法安定性、気密・シール設計、異種金属との接触腐食対策を複合的に検討します。いずれも単一の物性指標ではなく、部品の機能と使用環境から要求を積み上げる姿勢が共通します。
一貫生産とサプライヤー評価#
マグネシウム部品は、素材調達、溶解・鋳造、後加工、表面処理の各界面で要求が引き継がれるため、調達側は「どこまでを一貫して管理できるか」を評価軸にします。確認すべきは、鋳造方案と DFM の提案力、製造能力と金型の範囲、取り代と基準面の取り決め、表面処理の責任範囲、検査・文書の範囲、そして設計変更時の変更管理プロセスです。とくに図面改訂、合金変更、処理仕様の変更は寸法・コスト・工程計画に波及するため、初回見積の段階で変更管理の窓口と承認手順を取り決めておくと量産時の手戻りを減らせます。複数社に分けた場合の界面リスクと、一貫委託の場合の管理範囲を比較し、案件に合う体制を選ぶのが実務的です。
見積・試作の進め方#
見積依頼を精度良く進めるには、検討に必要な情報を初回から揃えることが近道です。3D モデルと幾何公差入りの 2D 図面、希望合金、年間数量とロット、肉厚・形状上の制約、表面処理の要求、検査・文書の範囲、試作か量産かの別を整理してご共有ください。図面の基準面・位置度・シール面指定が明確だと、取り代と加工工程の立案、DFM フィードバック、金型方案の比較が具体的になります。試作段階では合金・湯流れ・表面処理の適合を確認し、量産へ向けて検査範囲と変更管理を確定させる流れが一般的です。ご相談はお問い合わせから、図面を添えてお送りください。
| 提出資料 | 内容 | 検討に使う目的 |
|---|---|---|
| 3D モデル | STEP / IGES | 形状・肉厚・抜き勾配の確認 |
| 2D 図面 | 幾何公差・基準面・位置度入り | 取り代・加工範囲・検査箇所の定義 |
| 希望合金 | AZ91D / AM60B | 湯流れ・強度・延性の適合判断 |
| 数量 | 年間数量・ロット・試作/量産の別 | 金型方案・工程設計の前提 |
| 形状制約 | 肉厚、リブ・ボス、シール面 | DFM と湯口方案の検討 |
| 表面処理 | 要求膜厚・導電性・外観 | 工程順序とマスキング範囲 |
| 検査・文書 | 測定箇所・記録・提出範囲 | 品質計画の取り決め |
マグネシウム案件を始めませんか?
図面と 3D データをご共有いただければ、合金選定・湯流れ検討・表面処理・検査範囲まで含めて案件ごとに整理し、見積のご相談を進めます。